

CX4SAFD38-170 (E)

MONTAJ:
1. Rulman üzerinde yük olmadığından ve tüm kapak vidalarının gevşek olduğundan emin olun.
2. Başlık vidalarını bir yıldız şeklinde sıkın. Tekrar edin.
3. Bir tork anahtarı kullanırken önce her kapak vidasını belirtilen tork değerinin yüzde 50'sine sıkın, sonra tekrar tam 100 yüzde tork değerine sıkın. Her iki seferinde de bir yıldız deseni kullanmayı unutmayın.
Not: Rulmanı kilitlemek için adaptör burcu dışarı doğru çekilmelidir. CX CROSSLOC™, adaptör burcunu dışarı çekmek için saat yönünde çevrilen sol dişli kapak vidaları kullanır. Kapak vidaları sıkıldıkça iki somun arasındaki boşluk artar ve adaptör burcu dışarı doğru hareket eder. Kapak vidalarının burulmasını veya hasar görmesini önlemek için dış somun iç somuna paralel kalmalıdır. Bu nedenle kapak vidaları yıldız düzeninde, birkaç kez tekrarlanarak sıkılmalıdır. Tüm kapak vidalarının eşit şekilde sıkılması için işlemin birkaç kez tekrarlanması gerekebilir.
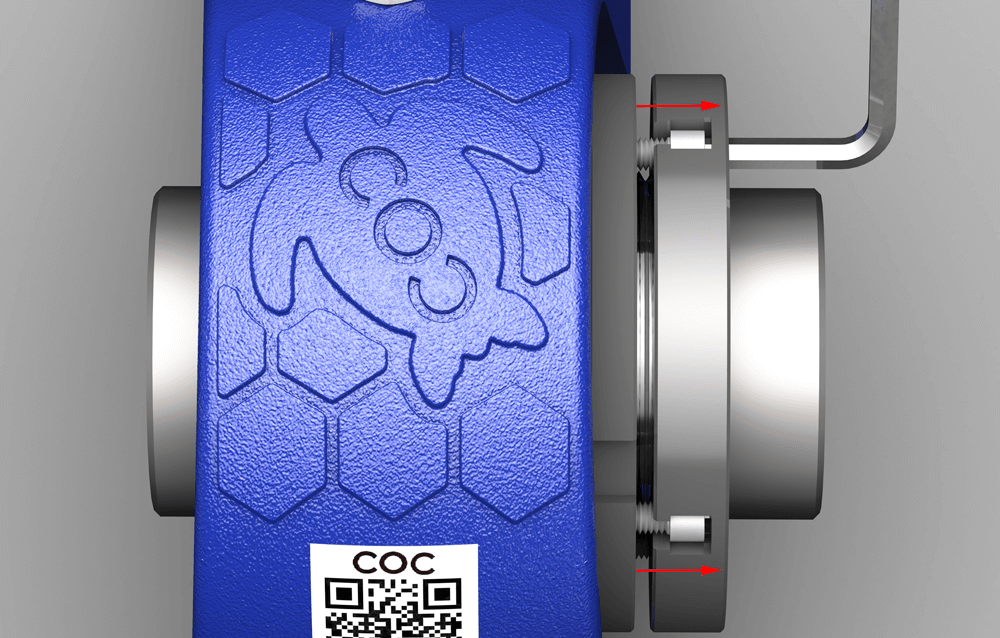
SÖKME:
1. Rulman üzerinde yük olmadığından emin olun, ardından tüm kapak vidalarını serbest kalana kadar gevşetin.
2. Kapak vidalarını yıldız düzeninde saat yönünün tersine çevirin. Rulman serbest kalana kadar işlemi tekrarlayın.
Not: CROSSLOC™ kilidini açmak için iki adım gereklidir: önce kapak vidalarını gevşetmek, ardından saat yönünün tersine çevirmeye devam etmek. Her iki adım da saat yönünün tersine döndürmeyi gerektirse de farklı amaçlara hizmet eder. Önce tüm kapak vidalarını serbest kalana kadar gevşetin. Daha sonra dış somunu iterek adaptör burcunu iç bilezikten ayırmak için kapak vidalarını saat yönünün tersine çevirmeye devam edin. Kapak vidalarını yıldız düzeninde çevirin ve rulman serbest kalana kadar işlemi tekrarlayın. Kilitleme sırasında olduğu gibi, dış somunun eşit şekilde hareket ettiğinden ve paralel kaldığından emin olun.
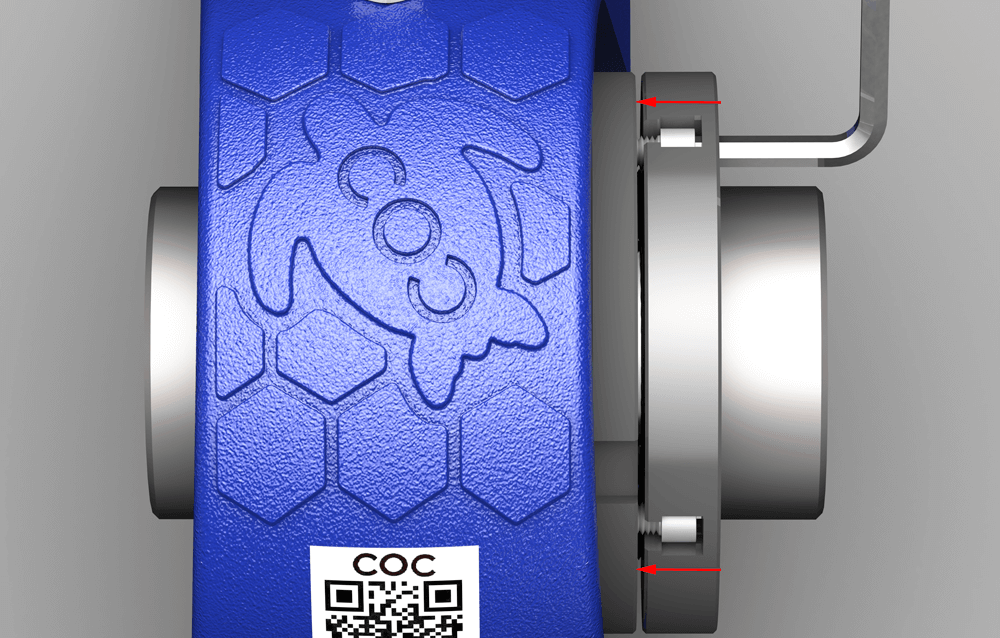
Tavsiye Edilen Mil Toleransı: -0,006 inç / -0,152 mm
Mil çapı yukarıda belirtilen toleranstan daha küçükse, manşonun iç çapını küçültmek ve uyumu ayarlamak için CROSSLOC™ somununu saat yönünde çevirmeyi deneyin.
SABİTTEN GENLEŞME TİPİNE
Uygulamanız milin termal genleşmesini karşılamayı gerektiriyorsa, her mil üzerinde yalnızca bir sabit rulman kullanın.
Üniteyi genleşme tipine dönüştürmek için gövdenin üst yarısını çıkarın ve konumlandırma halkasını sökün.
Bölünmüş gövde kapak cıvatalarının sıkma torku 406 ft-lbs (550 Nm)’dir. Sıkma işleminden sonra, rulmanı elinizle döndürerek herhangi bir direnç olmadan serbestçe döndüğünden emin olun.
